Przyczyny i rozwiązania nieprawidłowego ustawienia listew drzwiowych WPC
Przyczyny i rozwiązania niewspółosiowości listew drzwiowych WPC (zginanie, asymetryczne listwy, nierówna grubość, skręcanie)
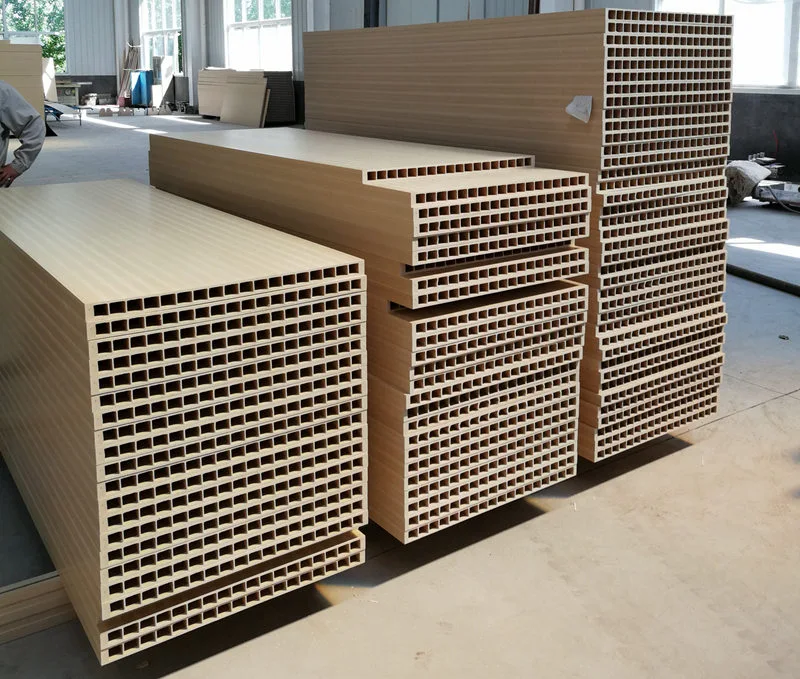
Drzwi WPC są produkowane w drodze kompozytowej obróbki PCV i proszku drzewnego; drzwi te zazwyczaj mają pustą konstrukcję i są formowane w jednym etapie przy użyciu formy do wytłaczania. Puste wnętrze jest zwykle wyposażone w wiele wzmacniających pasków żebrowych, aby zwiększyć ogólną wytrzymałość profilu. Jeśli te listwy żebrowe ulegną odkształceniu, będzie to miało nie tylko wpływ na płaskość powierzchni, ale także zagrozi właściwościom nośnym profilu, potencjalnie uniemożliwiając prawidłowe włożenie stalowej wykładziny wzmacniającej podczas późniejszego montażu panelu drzwiowego, co bezpośrednio wpłynie na jakość i wydajność montażu gotowych drzwi. Wykorzystując swoje rozległe doświadczenie produkcyjne, inżynierowie Yongte zidentyfikowali typowe przyczyny zniekształceń listew żebrowych podczas procesu formowania wytłocznego drzwi drewniano-plastikowych i opracowali odpowiednie, praktyczne rozwiązania. Rozwiązania te umożliwiają technikom produkcji szybkie zdiagnozowanie i zlokalizowanie problemu, szybkie dostosowanie parametrów produkcji i ustawień sprzętu, zmniejszenie liczby defektów i zapewnienie stałej jakości produkcji profili drzwiowych z drewna i tworzywa sztucznego. W poniższej sekcji systematycznie omówiono konkretne objawy i metody rozwiązywania każdej potencjalnej przyczyny, uporządkowane według ich poziomu priorytetu.
Odkształcenie pasków wzmacniających drzwi WPC ogólnie odnosi się do wewnętrznych pasków wzmacniających; Typowymi objawami są: odchylenie boczne lub wygięcie pasków w kształcie litery S, nierówna grubość (niektóre odcinki są grubsze lub cieńsze od innych), całkowite skręcenie paska, w ciężkich przypadkach oddzielenie paska wzmacniającego od ściany zewnętrznej, niewspółosiowość pustej wnęki lub odkształcenie odbicia po schłodzeniu i ukształtowaniu.
Mechanizm rdzeniowy: nierównomierny zrzut materiału z głowicy maszyny → asymetryczne opory kształtowania → nierównomierny skurcz chłodzący → skośny rozkład siły uciągu.
1, Głowica i forma do drzwi WPC (najczęściej – priorytetem jest rozwiązywanie problemów)
przyczyna
1. Nierównowaga kanałów przepływu formy: znaczna różnica w oporach przepływu pomiędzy częścią żebrową a ścianą zewnętrzną; kanał przepływu zasilającego żebra jest zbyt wąski lub zbyt długi, co powoduje wolniejsze natężenie przepływu materiału w porównaniu do ścianki zewnętrznej, co powoduje ciągnięcie i wyginanie żebra; lub miejscowe gromadzenie się materiału w kanale przepływowym żebra prowadzi do wahań natężenia przepływu.
2. Nierówna jednostronna szczelina w matrycy żebrowej: jedna strona krawędzi matrycy ma większą szczelinę, a druga mniejsza szczelina; wyładowywany materiał jest grubszy z jednej strony i cieńszy z drugiej strony, co powoduje naturalną tendencję do zginania się po wyrzuceniu.
3. Nierównomierny rozkład temperatury matrycy: W obszarze żeber występują zbyt wysokie temperatury, co powoduje, że stop jest zbyt płynny i podatny na rozciąganie i odchylenia; w obszarze żeber panują zbyt niskie temperatury, co skutkuje dużą elastycznością stopu i wysokimi naprężeniami wewnętrznymi, co może prowadzić do odbicia i odkształcenia po wyrzuceniu formy.
4. Nagromadzenie węgla w głowicy matrycy; koks z proszku drzewnego przylegający do kanałów przepływu zbrojenia, co prowadzi do miejscowego blokowania materiału, wahań natężenia przepływu i okresowej niewspółosiowości prętów zbrojeniowych.
5. Pręty wzmacniające (pręty nośne rdzenia matrycy) są zdeformowane lub luźne; pręt pozycjonujący rdzeń matrycy jest przesunięty, co oznacza, że pozycja formowania zbrojenia nie znajduje się w środku, co powoduje bezpośrednie odchylenie zbrojenia podczas wytłaczania.
sposób poradzenia sobie z sytuacją
1. Przygotowanie matrycy: Przeszlifować kanał przepływowy żebra, aby zrównoważyć natężenie przepływu pomiędzy ścianą zewnętrzną a żebrem; odpowiednio rozszerzyć położenie żebra w kanale przepływowym, aby zapewnić odpowiedni dopływ materiału żebra; natężenie przepływu przez żebra powinno być nieco równe lub nieco mniejsze niż w przypadku ściany zewnętrznej; natężenie przepływu w ścianie zewnętrznej nie może być znacząco większe.
2. Skalibrować szczelinę otworu matrycy i równomiernie wyregulować krawędź wzmacniającą; sprawdź pręt wsporczy rdzenia matrycy, zablokuj i wyrównaj jego współosiowość oraz wymień wszelkie zdeformowane pręty wsporcze.
3. Strefowa kontrola temperatury: Temperatura w strefie zbrojenia rdzenia formy powinna być nieco niższa niż temperatura zewnętrznej ściany, aby zmniejszyć płynność stopu i zminimalizować odbicie; ogólna temperatura nie powinna przekraczać 185°C (w przypadku kompozytów drewno-plastik PCV, aby zapobiec karbonizacji proszku drzewnego).
4. Regularnie usuwaj formę, aby usunąć nagromadzony koks z materiału koksowego; podczas przestoju maszyny należy zastosować izolację termiczną, aby zapobiec karbonizowaniu i przyklejaniu się proszku drzewnego do ścian.
2. Drzwi WPC Formuła i czynniki materiałowe
przyczyna
1. Nierównomierny rozkład wielkości cząstek i wysoka zawartość wilgoci: wilgoć podgrzana pieni się, tworząc pęcherzyki w matrycy; prowadzi to do nierównej wytrzymałości lokalnej i nierównomiernego skurczu przy chłodzeniu, co skutkuje zginaniem; jeśli proszek drzewny jest zbyt gruboziarnisty, moduł sprężystości stopionego materiału wykazuje znaczne wahania.
2. Brak równowagi smarowania – Nadmierny poślizg zewnętrzny: Powierzchnia stopu jest zbyt śliska, co powoduje słaby kontakt pomiędzy żebrem a tuleją kształtującą, co może prowadzić do odchyleń; – Niewystarczający poślizg zewnętrzny: Duże tarcie powoduje odkształcenie żebra pod wpływem jednostronnego ciągnięcia przez tuleję kształtującą; – Niewystarczający poślizg wewnętrzny: Wysoka elastyczność stopu prowadzi do odbicia po wyrzuceniu z formy.
3. Nadmierna zawartość wypełniacza – węglanu wapnia: zmniejsza ciągliwość stopu i pogarsza wytrzymałość na przewężanie, przez co materiał jest podatny na odkształcenia przy rozciąganiu.
4. Nierównomierne mieszanie materiałów i zmienność partii: okresowe zmiany lepkości stopu, różna grubość prętów zbrojeniowych i występowanie wygięcia w kształcie litery S.
sposób poradzenia sobie z sytuacją
1. Suszenie mączki drzewnej – wilgotność kontrolowana <1%; jednolity rozmiar cząstek proszku drzewnego, aby zapobiec tworzeniu się nadmiernego gruboziarnistego proszku.
2. Dostosuj układ smarowania: zmniejsz nadmierne tarcie zewnętrzne; zapewnić wystarczające tarcie wewnętrzne, aby poprawić jednorodność stopu; dokonać niewielkich zmian w stabilizatorze, aby zagwarantować stabilność termiczną.
3. Stabilny proces mieszania: Temperatura mieszania przy dużej prędkości i temperatura wylotu chłodzenia są stałe, a czas mieszania na partię jest stały.
3, Kalibracyjny układ chłodzenia formującego (etap formowania ma kluczowe znaczenie dla kształtowania żeber)
przyczyna
1. Asymetria pomiędzy lewą i prawą tuleją formującą próżniowo: nadmierne zasysanie podciśnienia z jednej strony ściąga żebra w tę stronę, powodując niewspółosiowość żeber; nadmierne podciśnienie bezpośrednio ciągnie cienkościenne żebra, powodując deformację; niewystarczające podciśnienie uniemożliwia prawidłowe przyleganie profilu do tulei formującej, co prowadzi do niestabilności położenia.
2. Nierównomierne chłodzenie kanału wodnego wnęki formy: wewnętrzna strona szybko się ochładza i wcześnie kurczy, co prowadzi do stwardnienia; strona zewnętrzna stygnie wolniej i nadal się kurczy, tworząc różnicę skurczu, która powoduje wyginanie się pręta zbrojeniowego po schłodzeniu.
3. Zużycie lub niewspółosiowość otworu prowadzącego wejściowego na tulei kształtującej: gdy profil jest wkładany do tulei kształtującej, nie jest on wyśrodkowany, co powoduje silne wygięcie żebra i niewspółosiowość.
4. Wewnętrzne żebra tulei formującej odpowiadają zadziorom i stopniom wnęki formy; jednostronny opór tarcia jest wysoki.
sposób poradzenia sobie z sytuacją
1. Niezależnie reguluj podciśnienie po obu stronach, aby zapewnić zrównoważony poziom podciśnienia; nie zwiększaj samowolnie podciśnienia; poziom podciśnienia w pomieszczeniach o cienkich ścianach należy odpowiednio zmniejszyć.
2. Sprawdź obwód wodny pod kątem wycieków lub zatorów; oczyścić wszelkie zatkane kanały wodne; zainstalować dodatkowe obiegi wody chłodzącej w miejscach odpowiednich wnęk formy, aby zapewnić równomierne chłodzenie; monitorować temperaturę wody na wlocie i wylocie.
3. Wyreguluj stanowisko ustalające, aby upewnić się, że głowica gwinciarska, tuleja ustalająca i mechanizm trakcyjny są ustawione współosiowo; zeszlifować wszelkie zadziory na tulei ustalającej; wymienić tuleję ustalającą w przypadku stwierdzenia poważnego zużycia.
4, proces wytłaczania trakcji i maszyny głównej
przyczyna
1. Nierówna synchronizacja trakcji lub nierówne napięcie paska (nierówne napięcie po lewej i prawej stronie); nierówna siła rozciągająca pionowa lub poprzeczna (jedna strona mocniejsza od drugiej), poddająca profil działaniu sił bocznych i powodująca wygięcie wewnętrznych żeber; zmienną prędkość trakcji (wahającą się między dużą a wolną), powodującą zmiany w wydłużeniu żeber.
2. Niedopasowanie prędkości wytłaczania i szybkości wyciągania: Jeśli prędkość wyciągania jest zbyt duża, żebro jest rozciągane i cieńsze, powodując wewnętrzne naprężenia rozciągające; po wyjęciu z procesu ciągnienia odbija się i wygina; jeśli prędkość wyciągania jest zbyt mała, żebro jest ściskane i wybrzusza się, ulegając deformacji.
3. Niestabilna prędkość obrotowa ślimaka; zmienne ciśnienie stopu: pulsujące wyładowanie, okresowe zmiany grubości żebra, wykazujące falistą krzywiznę.
4. Odległość (szczelina powietrzna) pomiędzy dyszą matrycy a tuleją kształtującą jest nieprawidłowa: jeżeli szczelina powietrzna będzie zbyt duża, stopiony materiał będzie swobodnie rozciągany w powietrzu, przez co będzie podatny na odchylenia; zbyt mała szczelina powietrzna może spowodować kolizję materiału z matrycą.
sposób poradzenia sobie z sytuacją
1. Kalibracja ciągnika: Zapewnij równomierne napięcie paska po obu stronach i sprawdź zużycie paska; sprawdzić stabilność prędkości ciągnięcia.
2. Dopasuj prędkość wytłaczania i rozciągania: Utrzymuj rozciągnięcie żeber na minimalnym poziomie; w przypadku profili drewniano-plastikowych należy dążyć do możliwie najniższego stopnia rozciągnięcia, aby zmniejszyć naprężenia wewnętrzne.
3. Utrzymuj stabilne ciśnienie w systemie; sprawdzić, czy siatka filtra nie jest zatkana; upewnić się, że konfiguracja ekranu filtra jest odpowiednia, aby zminimalizować pulsację ciśnienia.
4. Szczelina powietrzna powinna wynosić 10–20 mm, aby zapobiec bocznemu przesunięciu profilu przed wejściem go w tuleję kształtującą.
5, Ostateczne odbicie (pręty wzmacniające stopniowo odkształcają się po zakończeniu chłodzenia)
Przyczyna: Resztkowe naprężenia wewnętrzne, niewłaściwy gradient chłodzenia, zbyt szybkie chłodzenie powierzchni, ciągły skurcz wewnętrzny i późniejsze odkształcenie żebra. Środki zaradcze: Wydłuż zbiornik wody chłodzącej i dodaj dochładzanie; dostosować gradient chłodzenia od wysokiego do niskiego i unikać gwałtownego chłodzenia; odpowiednio zmniejszyć współczynnik ciągnienia.