Jakie są wymagane temperatury wody w zbiorniku próżniowym do zaklejania i zbiorniku wody rozpryskowej podczas produkcji metodą wytłaczania rur PE?
Wymagania dotyczące kontroli temperatury wody dla zbiorników próżniowych na wodę z rur PE i zbiorników na wodę rozpryskową:
Podstawowe zasady można podsumować w następujący sposób: temperaturę wody w zbiorniku regulującym średnicę podciśnienia należy utrzymywać na stosunkowo wysokim poziomie, natomiast temperaturę wody w zbiorniku chłodzenia natryskowego należy stopniowo obniżać; w międzyczasie różnica temperatur pomiędzy każdym etapem musi być ściśle kontrolowana, aby zapobiec powstaniu naprężeń wewnętrznych, wypaczeń lub pęknięć powierzchniowych materiałów rurowych podczas procesu chłodzenia.
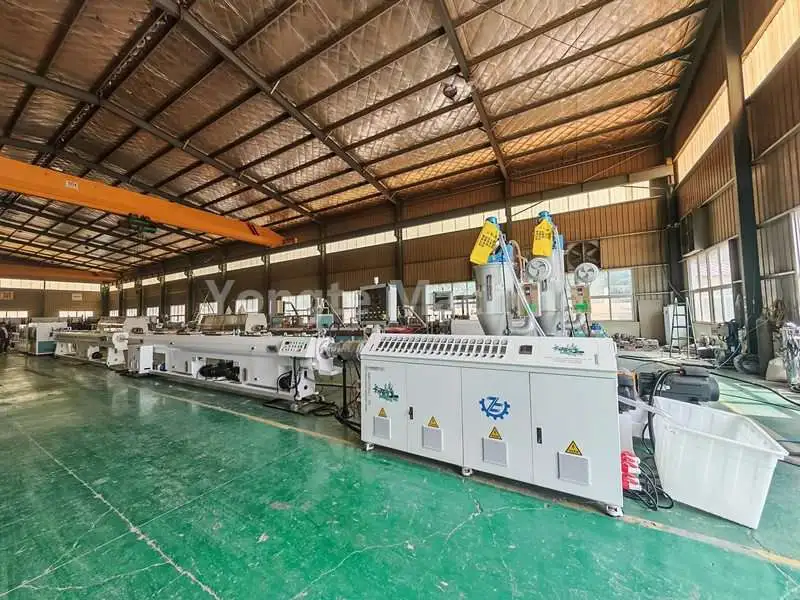
I. Zbiornik na wodę do zaklejania próżniowego (sekcja doboru)
Zalecana temperatura wody: 30–50°C. W przypadku konwencjonalnych rur wodociągowych PE o małej średnicy temperatura jest zwykle utrzymywana w zakresie 35–45°C; w przypadku rur grubościennych o dużych średnicach zaleca się utrzymywanie temperatury w zakresie 45–50°C.
1. Dlaczego temperatura wody nie powinna być zbyt niska: Rury PE świeżo wytłoczone z matrycy są jeszcze w stanie stopionym, miękkim; jeśli wejdą w bezpośredni kontakt z zimną wodą, na ściance rury może natychmiast utworzyć się twarda skorupa, podczas gdy wnętrze pozostaje w stanie stopionym. Może to generować znaczne naprężenia wewnętrzne, zwiększając podatność rur na pękanie i zwiększając ryzyko odkształcenia pełzającego na późniejszych etapach obróbki. Dodatkowo szybkie ochłodzenie warstwy wierzchniej może prowadzić do powstania defektów powierzchniowych, takich jak wgłębienia, wżery i wzory skórki pomarańczowej. W przypadku rur grubościennych nadmierna różnica temperatur pomiędzy powierzchnią wewnętrzną i zewnętrzną może dodatkowo pogorszyć okrągłość rury.
2. Typowe zjawiska, gdy temperatura wody jest zbyt niska lub zbyt wysoka: gdy temperatura wody spada poniżej 25°C, wzrastają naprężenia wewnętrzne w materiale rury, powodując, że rury są podatne na zginanie i zwiększają liczbę defektów powierzchniowych; gdy temperatura wody przekracza 55°C, niewystarczająca wydajność chłodzenia spowalnia tempo utwardzania ścianki rury, a efekt podciśnienia może powodować ścieńczenie ścianki rury, co w konsekwencji prowadzi do wahań średnicy zewnętrznej i nadmiernej owalności.
3. W komorze próżniowej do kształtowania wykorzystywana jest ciepła woda, która pozwala na stopniowe tworzenie się stałego naskórka na powierzchni materiału rury, przy jednoczesnym wykorzystaniu podciśnienia w celu stabilizacji średnicy zewnętrznej.
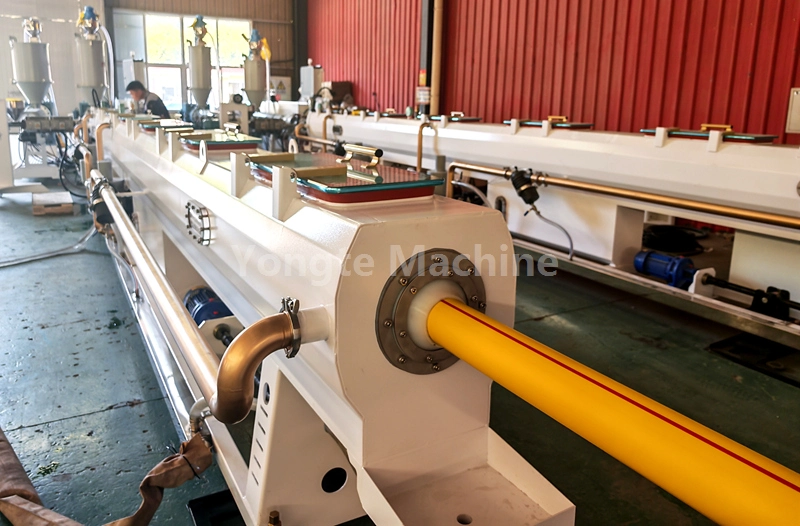
II. Zbiornik wody chłodzącej natrysk (dochłodzenie; zazwyczaj składa się z 1–3 stref natryskiwania)
Należy przyjąć podejście polegające na stopniowym chłodzeniu; Nie zaleca się bezpośredniego chłodzenia zimną wodą o temperaturze pokojowej w jednym kroku.
1. Pierwszy stopień natrysku umiejscowiony jest w pobliżu komory próżniowej; temperaturę wody należy utrzymywać w przedziale 25–35°C, służąc przede wszystkim jako przejściowy etap chłodzenia. W drugim etapie oprysku temperatura wody powinna wynosić 20–28°C. W końcowym etapie natryskiwania można wykorzystać wodę o temperaturze otoczenia (18–25°C), aby ostatecznie obniżyć ogólną temperaturę rurociągu poniżej 40°C przed przystąpieniem do fazy wciągania.
2. Należy pamiętać, że temperatura wody kranowej latem może sięgać nawet 28–32°C, natomiast zimą może spaść poniżej 10°C. Zimą nie wolno polewać zimną wodą bezpośrednio rur wychodzących z komory próżniowej; jeśli różnica temperatur przekracza 20°C, ryzyko problemów z jakością znacznie wzrasta.
3. Sekcja natryskowa ma za zadanie ciągłe ułatwianie przewodzenia ciepła z warstwy rdzenia ścianki rury na zewnątrz, umożliwiając stopniowe wyrównanie temperatur wewnątrz i na zewnątrz całej rury, a tym samym osiągnięcie całkowitego utwardzenia i wyeliminowanie potencjalnego odbicia, które może wystąpić po kolejnych operacjach ciągnięcia i cięcia.
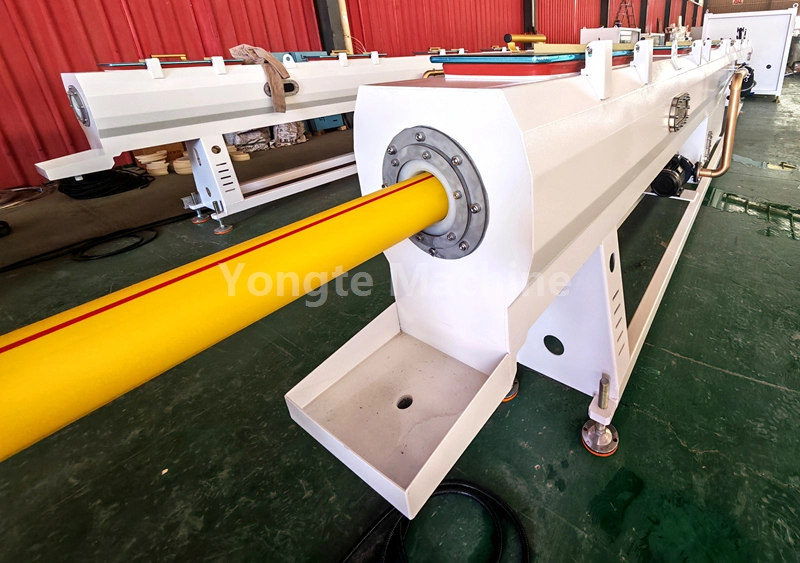
III. Kluczowe różnice między różnymi produktami
1. Rury wodociągowe PE to zazwyczaj grubościenne rury odporne na ciśnienie; w przypadku komór próżniowych temperatura wody powinna mieścić się w wyższym zakresie (40–50°C) w połączeniu z natryskiwaniem segmentowym, przy jednoczesnym ścisłym kontrolowaniu różnicy temperatur w celu zmniejszenia naprężeń wewnętrznych i zapewnienia długotrwałej statycznej wydajności hydraulicznej.
2. W przypadku cienkościennych rur PE lub rur przewodowych, ze względu na ich stosunkowo małą grubość ścianki i małą zdolność akumulacji ciepła, temperatura wody w komorze próżniowej może utrzymywać się w granicach 30–40°C; w takich warunkach parametry chłodzenia natryskowego można odpowiednio złagodzić, chociaż nadal odradza się stosowanie metod gwałtownego chłodzenia.
3. Rury HDPE o dużej średnicy ogólnie odnoszą się do rur o nominalnej średnicy zewnętrznej przekraczającej 315 mm; rury te charakteryzują się większą grubością ścianek i większą pojemnością cieplną. W związku z tym należy dodatkowo podnieść temperaturę wody w komorze próżniowej do 45–50°C, odpowiednio zwiększyć liczbę etapów natryskiwania i odpowiednio wydłużyć czas chłodzenia; w przeciwnym razie, jeśli ściana wewnętrzna ostygnie zbyt wolno, rury mogą łatwo się odkształcić.

IV. Praktyczne przeciwwskazania
1. Bezpośrednie wprowadzanie zimnej wody o niskiej temperaturze do zbiornika wody podciśnieniowej jest surowo zabronione, ponieważ jest to główna przyczyna pękania i wypaczania materiałów rurowych; różnica temperatur pomiędzy zbiornikiem próżniowym a pierwszą sekcją natryskową nie powinna przekraczać 20°C; w przeciwnym razie ryzyko integralności rurociągu gwałtownie wzrośnie. Dodatkowo temperatura wody wylotowej na odcinku końcowym nie może być zbyt wysoka; jeżeli rurociąg pozostanie zbyt elastyczny na etapie trakcji, może zostać nadmiernie rozciągnięty podczas trakcji, co doprowadzi do zmniejszenia grubości ścianki.
2. Gdy produkcja przebiega stabilnie, zaleca się wyposażenie komory próżniowej w stałotemperaturowy zespół grzewczy lub wymiennik ciepła, natomiast system obiegu wody zraszającej powinien być wyposażony w wieżę chłodniczą do kontroli temperatury.
3. Ponadto w procesie produkcyjnym należy zwrócić uwagę na dynamiczną stabilność temperatury wody: wahania temperatury otoczenia pomiędzy dniem i nocą, a także naturalny wzrost temperatury zbiornika wody w wyniku ciągłej pracy urządzeń, mogą spowodować, że rzeczywista temperatura wody odbiega od ustawionego zakresu. Dlatego operatorzy powinni przeprowadzać regularne przeglądy i notować ustalenia, szybko dostosowywać parametry urządzeń do kontroli temperatury i zapobiegać znaczącym wahaniom temperatury wody.
4. W przypadku przejścia na produkty o różnych specyfikacjach należy wcześniej wyregulować temperaturę wody w każdej sekcji zbiornika na wodę; dopiero po ustabilizowaniu się temperatury należy uruchomić maszynę i wprowadzić materiał wsadowy, unikając w ten sposób niezgodności partii spowodowanej niespełniającą wymaganych temperatur wody.
5. Jeżeli twardość wody w miejscu produkcji jest zbyt wysoka, konieczne jest również regularne czyszczenie osadów kamienia na wewnętrznych ściankach zbiornika wody, aby zapobiec zatykaniu rur wymiany ciepła przez kamień, co w przeciwnym razie mogłoby pogorszyć skuteczność kontroli temperatury.
Poprzedni:Jakie jest ciśnienie znamionowe rur PE?